
Физика процесса: почему тюк разваливается в пути
Спрессованный картон, ПЭТ-бутылка или алюминиевая банка ведут себя как пружина: после снятия давления материал стремится вернуть исходный объем. Задача обвязки — удержать остаточное напряжение внутри кипы, не разорвавшись при динамических нагрузках. Представьте прыжок фуры на ухабе: тюк массой под тонну на долю секунды теряет опору, и вся энергия удара передается на ленту.
Прочность упаковочного узла определяется не толщиной шнура, а совокупностью трех факторов — усилием натяжения, устойчивостью к трению и правильной геометрией обхвата. Именно поэтому требования к обвязке формируются на стыке материаловедения и логистики, а не только на этапе прессования.
Материалы: сталь против полимера
Классическая стальная проволока диаметром 3–4 мм выигрывает по разрывной нагрузке, но проигрывает по коррозионной стойкости и травмоопасности. Тонкая металлическая нить режет руки операторам и рвется в местах перегиба, а при контакте с влажным вторсырьем быстро покрывается ржавчиной. Полиэстеровая лента (PET) лишена этих недостатков, однако требует корректного термического соединения.
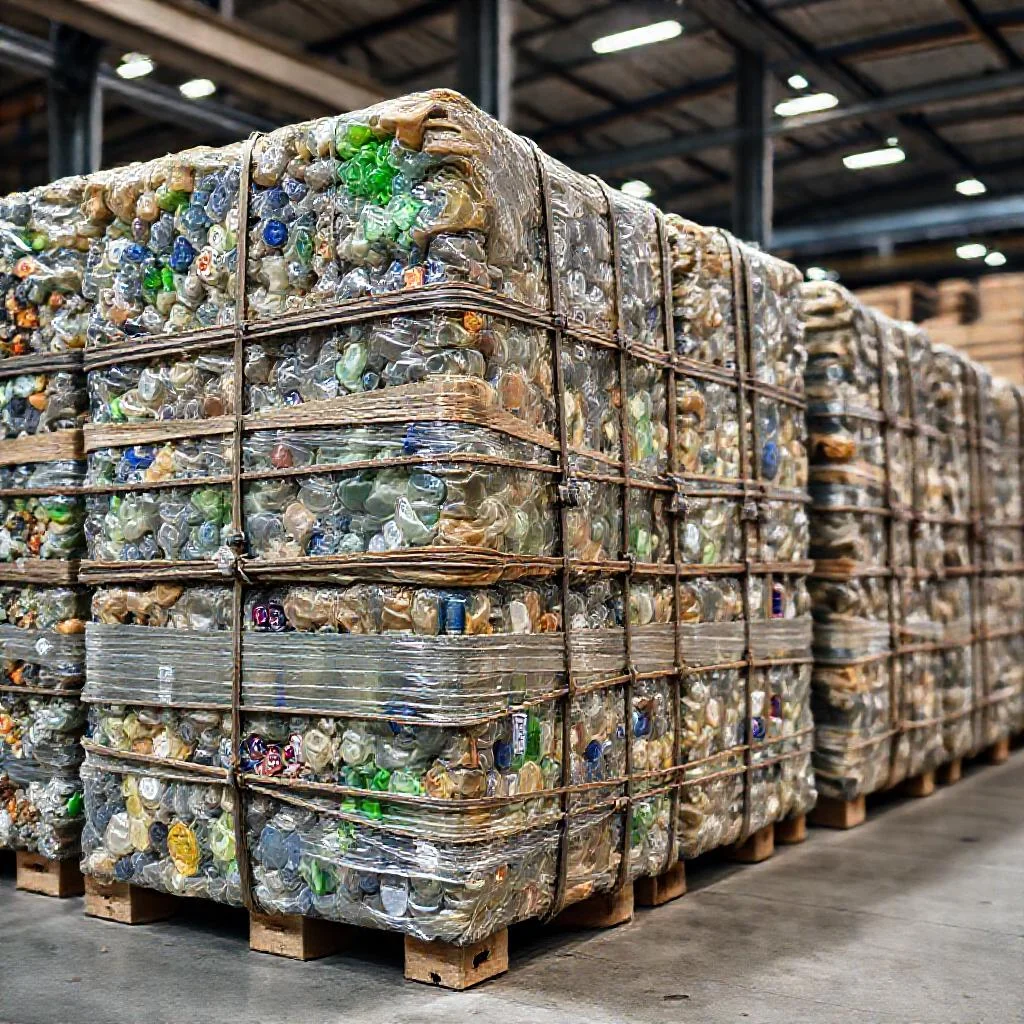
Синтетические ленты на основе полипропилена дешевле, но обладают низкой упругостью и склонны к релаксации — натяжение падает уже через несколько часов после увязки. Для плотных тюков из макулатуры или металла оптимален PET с разрывным усилием от 700 до 1100 кгс, а для легких фракций достаточно полипропилена.
Правильно натянутая лента работает как арматура в бетоне: она не просто стягивает массу, а перераспределяет нагрузку по всему периметру кипы.
Технология увязки: сколько лент и куда их ставить
Количество обхватов рассчитывается по массе и плотности тюка. Для стандартного прессованного блока 1200×800×1000 мм при плотности свыше 500 кг/м³ минимально необходимо четыре вертикальных и две горизонтальные ленты. Если вторсырье склонно к расширению — например, алюминиевые банки — число охватов увеличивают на 20–30%.
Критично и расположение: ленты должны проходить по граням с максимальным давлением, а не по центру. Смещение на 5–10 см от ребра снижает удерживающую способность почти вдвое, поскольку именно углы испытывают пиковую нагрузку при ударах.
- Шаг между вертикальными лентами — не более 300 мм для тяжелых фракций.
- Затяжка с усилием 400–600 Н для PET, 250–350 Н для полипропилена.
- Обязательная фиксация замков вдали от торцов кипы.
- Проверка остаточного натяжения через 30 минут после увязки.
Узлы и замки: слабое звено всей конструкции
Даже идеальная лента теряет прочность в месте соединения. Металлические скрепы должны быть изготовлены из той же марки стали, что и проволока, иначе возникает электрохимическая коррозия. Для полимерных лент применяют термосварку или металлические клипсы с насечкой — последние надежнее при отрицательных температурах.
Замок размещают на гладкой грани тюка, избегая зон, контактирующих с вилами погрузчика. Узел, попавший на угол или в выемку, при малейшем смещении ломается, и обвязка «раздевается» за секунды. Профессиональные линии увязки контролируют этот параметр автоматически, но при ручной работе контроль полностью лежит на операторе.
Логистика и складирование: проверка на прочность после пресса
Обвязка испытывает максимальные нагрузки не на прессе, а в мультимодальной перевозке. Тюки штабелируются в три-четыре яруса, и нижний ряд держит вес верхних. Здесь работает правило: чем выше плотность, тем меньше допустимая высота складирования без использования стрейч-пленки или угловых протекторов.
Важно учитывать и климатический фактор. Полимерные ленты при нагреве на солнце растягиваются, а на морозе становятся хрупкими. Стальная проволока ведет себя стабильнее, но требует защиты от влаги. Поэтому на складах длительного хранения практикуют комбинированную обвязку: металл по вертикали, PET по горизонтали.
Контроль качества: что проверять перед отправкой
Внедрение простого чек-листа снижает потери от развалившихся кип на 40–60%. Достаточно визуального осмотра и выборочного теста на натяжение: лента не должна прогибаться более чем на 10 мм при нажатии пальцем. Помните, что разрыв одной ленты в плотном тюке запускает цепную реакцию — соседние нити перегружаются и рвутся следом.
Регулярная ревизия настроек увязочной машины, замена изношенных направляющих и обучение персонала обходятся дешевле, чем повторная прессовка и штрафы от переработчика за некондиционное вторсырье. Надежная обвязка — это не расходник, а гарантия того, что ваша партия доедет до завода в товарном виде.
Параметры и требования к обвязке тюков вторсырья
| Параметр | Значение / Требование | Примечание |
|---|---|---|
| Диаметр стальной проволоки | 3–4 мм | Высокая разрывная нагрузка, но низкая коррозионная стойкость и травмоопасность |
| Разрывное усилие PET-ленты | от 700 до 1100 кгс | Оптимально для плотных тюков макулатуры и металла |
| Материал для легких фракций | Полипропилен | Дешевле, но низкая упругость и склонность к релаксации |
| Стандартный блок | 1200×800×1000 мм | При плотности свыше 500 кг/м³ |
| Минимальное число вертикальных лент | 4 | Для стандартного блока при плотности свыше 500 кг/м³ |
| Минимальное число горизонтальных лент | 2 | Для стандартного блока при плотности свыше 500 кг/м³ |
| Увеличение числа охватов | на 20–30% | Для вторсырья, склонного к расширению (например, алюминиевые банки) |
| Смещение лент от ребра | 5–10 см | Снижает удерживающую способность почти вдвое |
| Шаг между вертикальными лентами | не более 300 мм | Для тяжелых фракций |
| Усилие затяжки для PET | 400–600 Н | — |
| Усилие затяжки для полипропилена | 250–350 Н | — |
| Фиксация замков | Вдали от торцов кипы | Обязательное требование |
| Проверка остаточного натяжения | Через 30 минут после увязки | Обязательное требование |
| Материал металлических скреп | Та же марка стали, что и проволока | Иначе возникает электрохимическая коррозия |
| Соединение полимерных лент | Термосварка или металлические клипсы с насечкой | Клипсы надежнее при отрицательных температурах |
| Размещение замка | На гладкой грани тюка | Избегать зон контакта с вилами погрузчика, углов и выемок |
| Высота штабелирования | 3–4 яруса | Нижний ряд держит вес верхних |
| Правило складирования | Чем выше плотность, тем меньше допустимая высота без стрейч-пленки или угловых протекторов | — |
| Поведение полимерных лент при нагреве | Растягиваются | Климатический фактор |
| Поведение полимерных лент на морозе | Становятся хрупкими | Климатический фактор |
| Стальная проволока | Стабильнее, но требует защиты от влаги | Для длительного хранения — комбинированная обвязка: металл по вертикали, PET по горизонтали |
| Тест на натяжение | Прогиб не более 10 мм при нажатии пальцем | Выборочный контроль перед отправкой |
| Снижение потерь от чек-листа | на 40–60% | Внедрение простого чек-листа |
Требования к прочной обвязке тюков с собранным вторсырьем: частые вопросы
Какие материалы лучше подходят для прочной обвязки тюков с вторсырьем?
Для тяжелых плотных тюков из макулатуры или металла оптимален полиэстер (PET) с разрывным усилием от 700 до 1100 кгс, для легких фракций достаточно полипропилена. Стальная проволока диаметром 3–4 мм выигрывает по разрывной нагрузке, но уступает по коррозионной стойкости и травмоопасности.
Сколько лент нужно для обвязки стандартного тюка и где их располагать?
Для стандартного прессованного блока 1200×800×1000 мм при плотности свыше 500 кг/м³ минимально необходимо четыре вертикальные и две горизонтальные ленты. Если вторсырье склонно к расширению, число охватов увеличивают на 20–30%. Ленты должны проходить по граням с максимальным давлением, а не по центру; шаг между вертикальными лентами — не более 300 мм для тяжелых фракций.
Какое усилие затяжки требуется для лент при обвязке тюков?
Затяжка должна выполняться с усилием 400–600 Н для PET и 250–350 Н для полипропилена. Обязательна проверка остаточного натяжения через 30 минут после увязки, чтобы убедиться в отсутствии релаксации.
Почему замки и узлы считаются слабым звеном обвязки и как их правильно размещать?
Даже идеальная лента теряет прочность в месте соединения, а при отрицательных температурах металлические клипсы с насечкой надежнее термосварки. Замок размещают на гладкой грани тюка, избегая зон контакта с вилами погрузчика и углов или выемок: узел, попавший на угол, при малейшем смещении ломается, и обвязка разрушается за секунды.
Что проверять перед отправкой тюков, чтобы обвязка выдержала перевозку и складирование?
Достаточно визуального осмотра и выборочного теста на натяжение: лента не должна прогибаться более чем на 10 мм при нажатии пальцем. Следует учитывать климатический фактор и высоту складирования: чем выше плотность, тем меньше допустимая высота штабелирования, а для длительного хранения практикуют комбинированную обвязку — металл по вертикали, PET по горизонтали.