
Почему сплющенная банка весит больше, чем кажется
Логистика вторсырья — это игра в шахматы, где каждая клетка на грузовике стоит денег. Алюминиевая банка сама по себе на 94% состоит из пустоты, и перевозить этот воздух на сотни километров — непозволительная роскошь для переработчика. Предварительное прессование решает эту проблему радикально: плотность кипы растёт в 8–12 раз, а транспортные расходы на тонну металла падают пропорционально.
Но за простым «раздавить и забыть» стоит целая инженерия. Слишком сильное усилие рвёт тонкостенный алюминий, слишком слабое — оставляет упругую деформацию, из-за которой тюк распирает изнутри. Баланс между экономией и сохранностью материала — вот где начинается настоящая работа с металлом.
Физика процесса: что происходит с металлом под давлением
Стенка стандартной банки — это сплав серии 3004 или 3104 толщиной всего 0,07–0,1 мм. При сжатии металл не просто складывается: он проходит через предел упругости и переходит в зону пластической деформации. Если давление приложено неравномерно, в теле банки возникают микротрещины, которые при последующей переплавке дают повышенный угар — потери металла в печи.
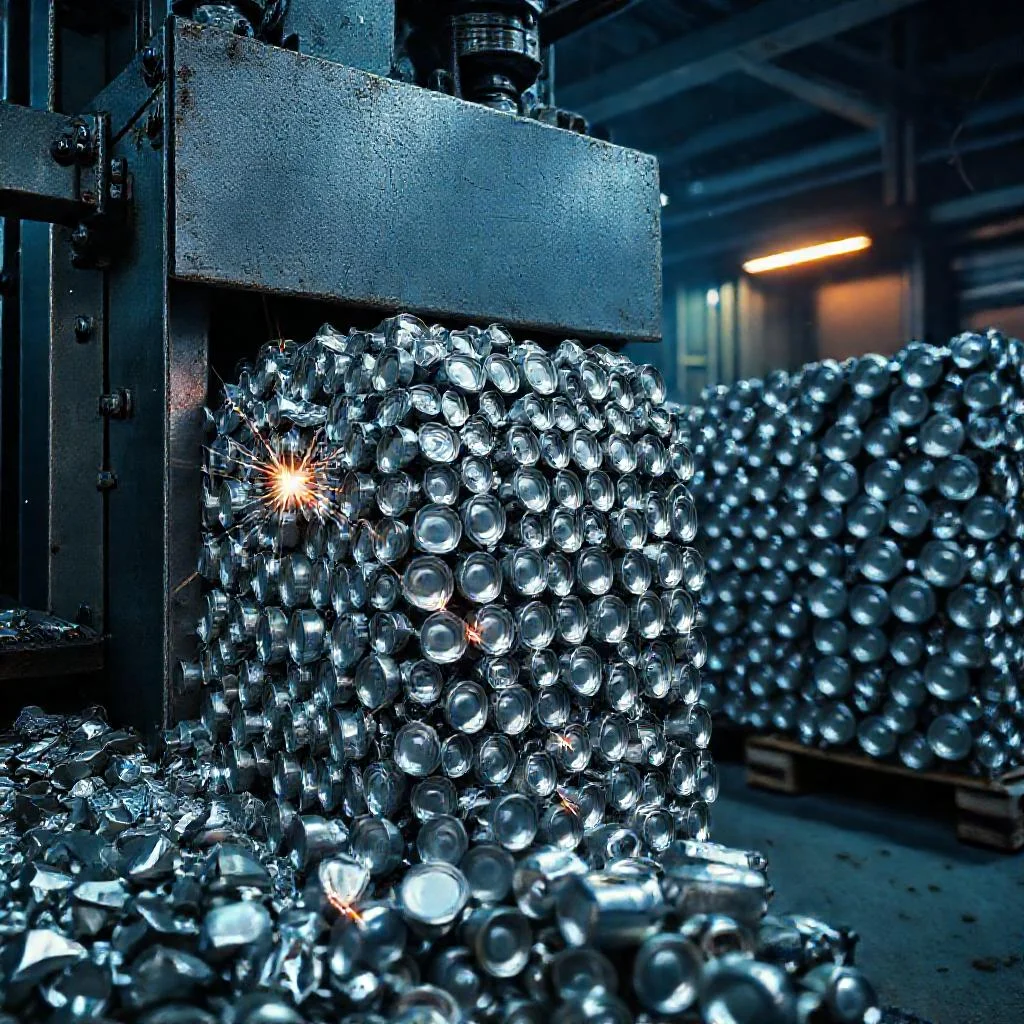
Именно поэтому профессиональные прессы работают не с ударом, а с плавным нарастанием усилия. Гидравлика даёт стабильные 20–30 тонн на плиту, тогда как кустарные «топтуны» и самодельные давилки оставляют до 7% металла в виде окалины. Разница в масштабах — это разница в марже.
- Оптимальная плотность кипы — от 350 до 500 кг/м³
- Влажность банок перед прессованием не должна превышать 3%
- Остаточная деформация пружинения — не более 5% от объёма
- Крупные включения (крышки, этикетки, мусор) снижают сортность партии
Оборудование: от ручного рычага до промышленных горизонтальных прессов
Выбор техники зависит от объёма потока. Для пункта приёма на 200–300 кг в смену достаточно вертикального гидравлического пресса с усилием 10 тонн. Для сортировочной линии, принимающей фурами, нужны горизонтальные автоматические станции с усилием 60–150 тонн и производительностью до 2 тонн в час.
Ключевой параметр — не только усилие, но и геометрия камеры прессования. Узкая матрица даёт плотную «колбасу», удобную для штабелирования, но требует предварительного дробления. Широкая камера экономит этап измельчения, зато даёт менее устойчивую кипу при транспортировке.
Алюминий не прощает небрежности: каждая неспрессованная банка — это украденный у планеты киловатт-час, потраченный на перевозку воздуха.
Технологическая цепочка: от бака до тюка
Прессование никогда не идёт «в лоб». Сначала банки проходят через магнитную сепарацию — так удаляются стальные крышки и случайный мусор. Затем идёт дробление или прямой загруз в камеру, зависящий от модели пресса. На финальном этапе формируется кипа, которая обвязывается стальной или полимерной лентой.
Правильно обвязанный тюк выдерживает падение с высоты двух метров — это стандарт, по которому транспортные компании принимают вторсырьё к перевозке. Если кипа рассыпается при погрузке, весь смысл предварительного уплотнения обнуляется.
- Сепарация и удаление посторонних фракций
- Дозированная подача в пресс-камеру
- Многоступенчатое сжатие с выдержкой под давлением
- Автоматическая обвязка и маркировка партии
Экономика и экология: где сходятся цифры
Один пресс окупается за 8–14 месяцев на объёме от 50 тонн в месяц. Экономия на логистике — только верхушка айсберга. Плотная кипа меньше окисляется при хранении, лучше проходит входной контроль на металлургическом заводе и даёт более высокий выход годного при переплавке.
С точки зрения экологии предварительное уплотнение сокращает углеродный след каждого этапа: меньше рейсов, меньше топлива, меньше выбросов. Алюминий можно переплавлять бесконечно, и то, насколько эффективно пройдёт первая стадия подготовки, определяет цену всего цикла.
Практические ошибки, которые убивают рентабельность
Самая частая ошибка небольших пунктов приёма — прессование влажных банок. Вода внутри создаёт паровой карман, кипа «дышит» и разрушается через несколько дней. Вторая ошибка — смешивание алюминия разных сплавов, что сбивает сортность всей партии.
Третья ловушка — экономия на обвязке. Дешёвая лента лопается при минусовых температурах, и тюк рассыпается прямо в кузове. Профессионалы используют ленту с разрывным усилием не менее 800 кг — это не роскошь, а страховка от потерь.
Параметры предварительного прессования алюминиевых банок перед отправкой
| Параметр | Значение / Требование | Примечание |
|---|---|---|
| Толщина стенки банки | 0,07–0,1 мм | Сплав серии 3004 или 3104 |
| Доля пустоты в банке | 94% | Без прессования перевозка воздуха невыгодна |
| Рост плотности кипы после прессования | в 8–12 раз | Пропорционально снижаются транспортные расходы на тонну металла |
| Оптимальная плотность кипы | 350–500 кг/м³ | Стандарт для штабелирования и перевозки |
| Влажность банок перед прессованием | не более 3% | Влага создаёт паровой карман, кипа «дышит» и разрушается |
| Остаточная деформация пружинения | не более 5% от объёма | Слабое усилие оставляет упругую деформацию, тюк распирает изнутри |
| Усилие гидравлики (профессиональный пресс) | 20–30 тонн на плиту | Плавное нарастание усилия вместо удара |
| Потери металла в виде окалины (кустарные давилки) | до 7% | Приводит к повышенному угару при переплавке |
| Усилие вертикального пресса для пункта приёма 200–300 кг в смену | 10 тонн | Достаточно для малых объёмов |
| Усилие горизонтальных автоматических станций | 60–150 тонн | Производительность до 2 тонн в час для сортировочных линий |
| Разрывное усилие обвязочной ленты | не менее 800 кг | Дешёвая лента лопается при минусовых температурах |
| Стандарт прочности тюка | падение с высоты 2 метров | По этому стандарту транспортные компании принимают вторсырьё |
| Срок окупаемости пресса | 8–14 месяцев | При объёме от 50 тонн в месяц |
| Снижение сортности партии | Крупные включения (крышки, этикетки, мусор) и смешивание разных сплавов | Сбивает сортность всей партии |
Частые вопросы о предварительном прессовании алюминиевых банок
Зачем прессовать алюминиевые банки перед отправкой?
Алюминиевая банка на 94% состоит из пустоты, поэтому перевозка непрессованного сырья экономически невыгодна. Предварительное прессование повышает плотность кипы в 8–12 раз и пропорционально снижает транспортные расходы на тонну металла, а также уменьшает окисление при хранении и повышает выход годного при переплавке.
Какая плотность кипы считается оптимальной и какие ещё параметры важны?
Оптимальная плотность кипы — от 350 до 500 кг/м³. Влажность банок перед прессованием не должна превышать 3%, остаточная деформация пружинения — не более 5% от объёма, а крупные включения (крышки, этикетки, мусор) снижают сортность партии.
Какое оборудование нужно для прессования банок?
Выбор зависит от объёма потока. Для пункта приёма на 200–300 кг в смену достаточно вертикального гидравлического пресса с усилием 10 тонн. Для сортировочной линии, принимающей сырьё фурами, нужны горизонтальные автоматические станции с усилием 60–150 тонн и производительностью до 2 тонн в час. Важна не только сила, но и геометрия камеры прессования.
Почему нельзя прессовать влажные банки и экономить на обвязке?
Вода внутри банок создаёт паровой карман, из-за чего кипа «дышит» и разрушается через несколько дней. Дешёвая обвязочная лента лопается при минусовых температурах, и тюк рассыпается прямо в кузове, поэтому профессионалы используют ленту с разрывным усилием не менее 800 кг.
Как быстро окупается пресс для алюминиевых банок?
Один пресс окупается за 8–14 месяцев на объёме от 50 тонн в месяц. Экономия на логистике — только часть выгоды: плотная кипа меньше окисляется, лучше проходит входной контроль на металлургическом заводе и даёт более высокий выход годного при переплавке.