
Почему спрессованный PET меняет экономику вторсырья
Логистика вторичных полимеров начинается не с грузовика, а с плотности материала. Непрессованная ПЭТ-бутылка на 90% состоит из воздуха, и перевозить этот воздух на расстояние свыше 50 километров становится экономически бессмысленно. Именно поэтому брикетирование превратилось в ключевое звено цепочки переработки, а не в опциональную процедуру.
Плотность насыпного бутылочного сырья колеблется в пределах 30–50 кг/м³, тогда как после прессования показатель достигает 300–500 кг/м³. Разница в десять раз радикально меняет себестоимость логистики: одна фура вместо десяти рейсов, складские площади сокращаются пропорционально, а погрузочно-разгрузочные операции ускоряются в разы.
Технологии прессования: от гидравлики до шнековых агрегатов
Оборудование для уплотнения ПЭТ делится на три класса по принципу воздействия. Гидравлические вертикальные прессы формируют классический киповый брикет весом 80–200 кг — оптимальный вариант для крупных сортировочных станций. Горизонтальные модели с усилием 30–60 тонн дают плотную «подушку», удобную для мультимодальных перевозок.
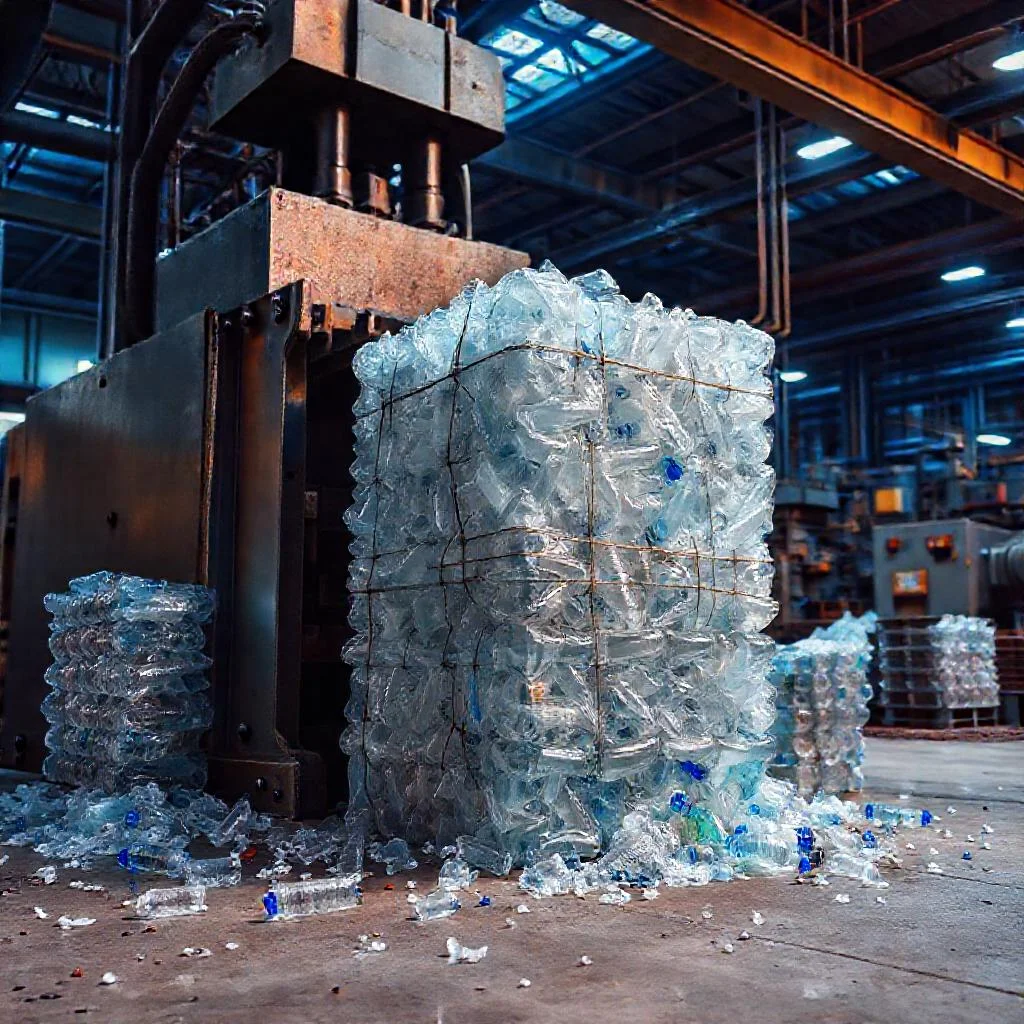
Шнековые (экструзионные) компакторы работают иначе: они не просто сжимают, а разогревают полимер до температуры размягчения, получая так называемую агломерированную массу. Такой продукт меньше пылит, не разлетается при транспортировке и охотнее принимается заводами-регенераторами.
- Вертикальный гидравлический пресс — для стационарных пунктов приёма с большим потоком.
- Горизонтальный пресс-компактор — для мобильных линий и средних объёмов.
- Шнековый агломератор — когда важна чистота фракции и минимум влаги внутри кипы.
- Ручной рычажный пресс — для малых пунктов и сезонного сбора.
Подготовка сырья: где теряется 80% результата
Даже мощный гидравлический агрегат не спасёт партию, если бутылка не подготовлена. Крышки из ПП, этикетки из ПВХ или бумаги, кольца безопасности — всё это создаёт упругую «распорку» внутри кипы. В результате брикет разваливается через несколько часов, а логистическая выгода обнуляется.
Правильная последовательность выглядит так: сортировка по цвету, удаление крышек и колец, продувка сжатым воздухом для удаления песка и влаги, при необходимости — перфорация для выхода пара. Только после этого сырьё попадает в приёмный бункер пресса.
Геометрия брикета и стандарты приёмки
Переработчики предъявляют конкретные требования к входящему продукту: вес кипы, габариты, наличие обвязочной ленты, тип полимера в маркировке. Стандартный брикет из бутылочного ПЭТ — это 100–300 кг при плотности не ниже 250 кг/м³, обвязанный полиэстеровой лентой или стальной проволокой.
Нарушение геометрии ведёт к отказам на линии разрыхления: кривой брикет застревает в подающем шнеке, лента рвётся при погрузке, а влажное сырьё внутри кипы запускает гидролиз при последующей переработке. Поэтому контроль плотности и остаточной влажности — не формальность, а условие сбыта.
«Хорошо спрессованный брикет — это не сжатый мусор, а спроектированный товар: с предсказуемым весом, плотностью и поведением на линии разрыхления».
Экономика и экология: двойная выгода уплотнения
Себестоимость перевозки одной тонны ПЭТ падает в 6–9 раз по сравнению с несортированным объёмом. К этому добавляется уменьшение углеродного следа: меньше рейсов — меньше выбросов, а значит, recycled-гранула получает более конкурентный экологический рейтинг на рынке.
Для производителей конечной продукции это открывает доступ к крупным брендам, требующим подтверждённого цикла переработки. Брикет становится точкой, где мусор превращается в товарную позицию с весом, классом и ценой за тонну.
- Сокращение транспортных расходов в разы на тонну сырья.
- Уменьшение площади складов и открытых площадок хранения.
- Снижение потерь от разлёта лёгкой фракции на ветру.
- Возможность накапливать крупные партии под контракт.
Практические ошибки, которые убивают маржу
Начинающие операторы часто прессуют влажное сырьё, полагая, что влага «выдавится» в процессе. На деле она остаётся внутри кипы, повышает вес брутто и вызывает биопоражение при хранении. Другая распространённая оплошность — смешивание цветов ради объёма, что снижает сортность и цену партии.
Третий типичный промах — экономия на обвязке. Дешёвая лента рвётся при первой же перегрузке, и брикет превращается в кучу, а вся логистическая экономия испаряется на разгрузке. Надёжная фиксация стоит копейки по сравнению с потерями при транспортировке.
Сравнение параметров ПЭТ-сырья до и после брикетирования
| Параметр | Насыпное (непрессованное) сырьё | Прессованный брикет |
|---|---|---|
| Плотность | 30–50 кг/м³ | 300–500 кг/м³ (для приёмки — не ниже 250 кг/м³) |
| Вес единицы | — | 80–200 кг (киповый брикет); 100–300 кг (стандартный брикет бутылочного ПЭТ) |
| Содержание воздуха | до 90% | минимальное |
| Рентабельное расстояние перевозки | до 50 км | свыше 50 км |
| Себестоимость перевозки 1 тонны | базовая | в 6–9 раз ниже |
| Количество рейсов фурой | 10 рейсов | 1 рейс |
| Обвязка | не требуется | полиэстеровая лента или стальная проволока |
| Требования к подготовке | — | сортировка по цвету, удаление крышек и колец, продувка сжатым воздухом, при необходимости — перфорация для выхода пара |
Сравнение технологий прессования ПЭТ
| Тип оборудования | Принцип воздействия | Характеристики / продукт | Область применения |
|---|---|---|---|
| Вертикальный гидравлический пресс | гидравлическое сжатие | классический киповый брикет весом 80–200 кг | крупные сортировочные станции; стационарные пункты приёма с большим потоком |
| Горизонтальный пресс-компактор | усилие 30–60 тонн | плотная «подушка», удобная для мультимодальных перевозок | мобильные линии и средние объёмы |
| Шнековый (экструзионный) компактор / агломератор | сжатие с разогревом полимера до температуры размягчения | агломерированная масса; меньше пылит, не разлетается при транспортировке, охотнее принимается заводами-регенераторами | когда важна чистота фракции и минимум влаги внутри кипы |
| Ручной рычажный пресс | ручное усилие | — | малые пункты и сезонный сбор |
Экономический и экологический эффект брикетирования
| Показатель | Эффект от уплотнения |
|---|---|
| Транспортные расходы на тонну сырья | сокращение в разы (себестоимость перевозки падает в 6–9 раз) |
| Площадь складов и открытых площадок хранения | уменьшение, сокращаются пропорционально росту плотности |
| Погрузочно-разгрузочные операции | ускоряются в разы |
| Потери от разлёта лёгкой фракции на ветру | снижение |
| Углеродный след | уменьшение выбросов за счёт меньшего числа рейсов; recycled-гранула получает более конкурентный экологический рейтинг |
| Накопление партий | возможность накапливать крупные партии под контракт |
Частые вопросы о брикетировании ПЭТ-бутылок для транспортировки
Почему неспрессованные ПЭТ-бутылки невыгодно перевозить на дальние расстояния?
Непрессованная ПЭТ-бутылка примерно на 90% состоит из воздуха, а плотность насыпного сырья составляет всего 30–50 кг/м³. Из-за этого перевозка на расстояние свыше 50 километров становится экономически бессмысленной: вы фактически транспортируете воздух. После прессования плотность достигает 300–500 кг/м³, что меняет логистику в десять раз — одна фура заменяет десять рейсов, сокращаются складские площади и ускоряются погрузочно-разгрузочные операции.
Какое оборудование используется для прессования ПЭТ и чем они отличаются?
Оборудование делится на три класса по принципу воздействия. Вертикальные гидравлические прессы формируют киповый брикет весом 80–200 кг для крупных сортировочных станций. Горизонтальные модели с усилием 30–60 тонн дают плотную «подушку», удобную для мультимодальных перевозок. Шнековые (экструзионные) компакторы разогревают полимер до температуры размягчения, получая агломерированную массу, которая меньше пылит и охотнее принимается заводами-регенераторами. Также существует ручной рычажный пресс для малых пунктов и сезонного сбора.
Почему подготовка сырья важнее мощности пресса?
Даже мощный гидравлический агрегат не спасёт партию, если бутылка не подготовлена. Крышки из ПП, этикетки из ПВХ или бумаги, кольца безопасности создают упругую «распорку» внутри кипы, из-за чего брикет разваливается через несколько часов. Правильная последовательность: сортировка по цвету, удаление крышек и колец, продувка сжатым воздухом для удаления песка и влаги, при необходимости — перфорация для выхода пара. Только после этого сырьё попадает в приёмный бункер пресса.
Каким требованиям должен соответствовать брикет для приёмки переработчиком?
Стандартный брикет из бутылочного ПЭТ — это 100–300 кг при плотности не ниже 250 кг/м³, обвязанный полиэстеровой лентой или стальной проволокой. Переработчики предъявляют конкретные требования к весу кипы, габаритам, наличию обвязочной ленты и типу полимера в маркировке. Нарушение геометрии ведёт к отказам на линии разрыхления: кривой брикет застревает в подающем шнеке, лента рвётся при погрузке, а влажное сырьё внутри кипы запускает гидролиз при переработке.
Какие практические ошибки убивают маржу при брикетировании ПЭТ?
Начинающие операторы часто прессуют влажное сырьё, полагая, что влага «выдавится» — на деле она остаётся внутри кипы, повышает вес брутто и вызывает биопоражение при хранении. Другая ошибка — смешивание цветов ради объёма, что снижает сортность и цену партии. Третий промах — экономия на обвязке: дешёвая лента рвётся при первой перегрузке, брикет превращается в кучу, и вся логистическая экономия испаряется на разгрузке.