
Зачем современному сортировочному центру гидравлика высокого усилия
Представьте поток из тысяч картонных коробок, пластиковых контейнеров и металлических бочек, который движется по конвейерной линии без остановки. Ручная переработка такого объёма давно стала экономическим абсурдом: скорость сортировки определяет рентабельность всего логистического хаба. Именно здесь на сцену выходит горизонтальный пресс с усилием от 60 до 200 тонн, способный за один цикл превратить хаотичную массу вторсырья в плотный, транспортабельный кип.
Ключевое отличие таких машин от вертикальных аналогов — способ загрузки. Сырьё подаётся в камеру сбоку, что позволяет интегрировать агрегат непосредственно в линию сортировки без сложных подъёмных механизмов. Оператор просто направляет поток отходов в приёмный бункер, а дальше автоматика делает всё сама.
Как устроен автоматический цикл прессования
Сердце установки — гидравлическая станция с насосами высокого давления и системой пропорциональных клапанов. Современные модели оснащаются контроллерами, которые анализируют плотность материала через датчики усилия и корректируют ход главного цилиндра. Это исключает преждевременный износ и гарантирует стабильную плотность кипы — обычно от 400 до 700 кг/м³ в зависимости от фракции.
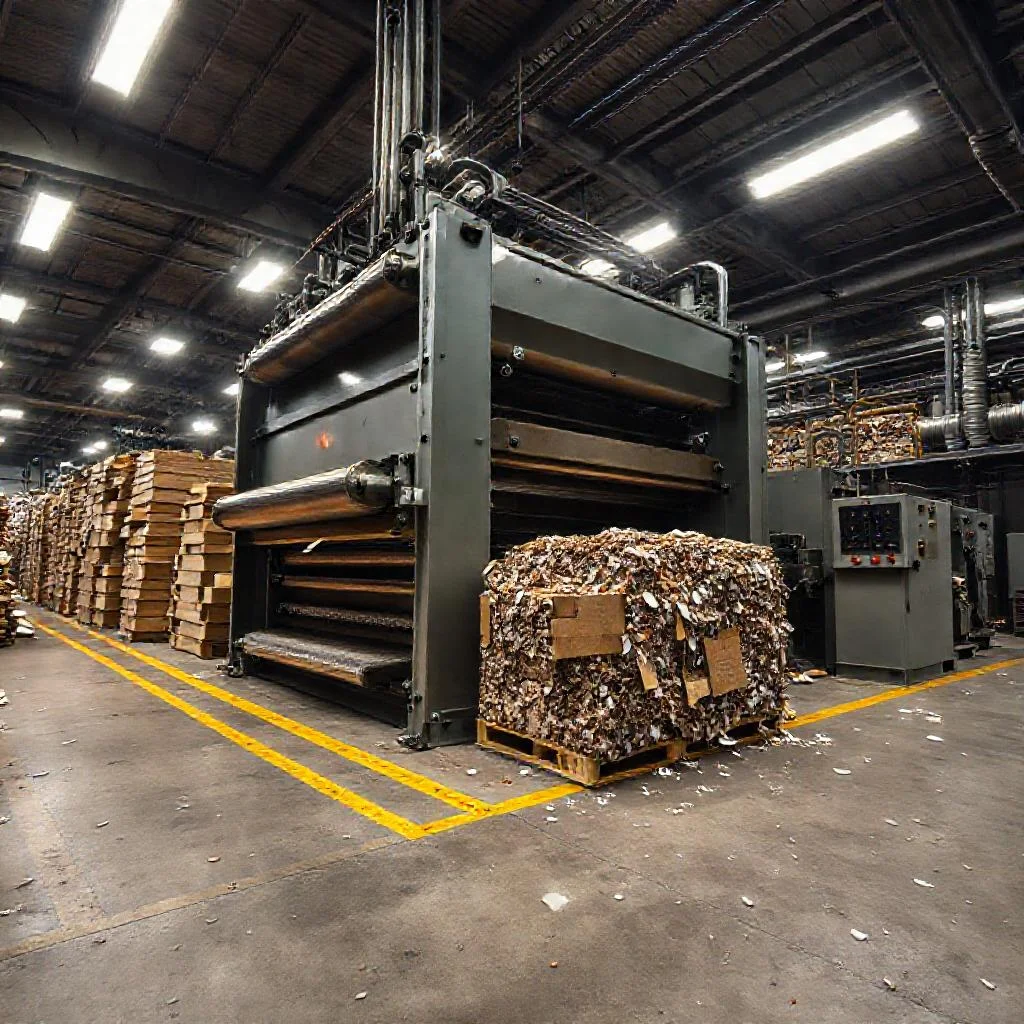
Автоматизация охватывает весь маршрут: от открытия загрузочного окна до обвязки готового тюка проволокой или лентой. Человек вмешивается только для контроля качества и замены расходников. Такой подход снижает травматизм и позволяет одному оператору обслуживать сразу несколько единиц техники.
- Гидроцилиндры двустороннего действия с плавной регулировкой скорости
- Программируемый логический контроллер с архивацией циклов
- Автоматическая система обвязки с контролем натяжения
- Датчики перегрузки и аварийной остановки при заклинивании
- Шкаф управления с удалённым мониторингом через промышленный интернет
Материалы, которые эффективнее всего прессовать горизонтально
Горизонтальные машины с усилием выше 100 тонн идеально работают с макулатурой марок МС-5Б и МС-7Б, плёночными отходами LDPE и стретч-плёнкой, алюминиевыми банками и жестяными консервными банками. Для ПЭТ-бутылок часто применяют предварительное перфорирование или продувку, чтобы избежать эффекта «пружины» при сжатии.
Особого внимания требует сортировка смешанного потока. Если в камеру попадают крупногабаритные предметы или металлические включения, автоматика может не справиться с равномерным распределением усилия. Поэтому на крупных хабах перед прессом ставят магнитные сепараторы и вибросита.
Плотность кипы — это не просто цифра в паспорте оборудования. Это логистика: чем выше степень сжатия, тем меньше рейсов грузовиков и тем ниже углеродный след всей цепочки переработки.
Экономика и окупаемость в условиях сортировочного склада
Капитальные затраты на горизонтальный пресс производительностью 3–8 тонн в час стартуют от нескольких миллионов рублей и зависят от степени автоматизации и бренда гидравлики. Однако срок окупаемости редко превышает два-три года, если склад уже работает с потоком от 50 тонн в сутки.
Главные статьи экономии — сокращение логистических расходов на вывоз и рост стоимости кипового вторсырья у переработчиков. Плотно спрессованная макулатура или плёнка продаётся дороже рыхлой, а автоматическая обвязка исключает потери при погрузке.
Обслуживание и типичные ошибки эксплуатации
Гидравлика не прощает грязного масла и перегрева. Регламент требует замены фильтров каждые 500 моточасов, контроля уровня жидкости и проверки давления в контурах. Игнорирование этих правил приводит к падению усилия и дорогостоящему ремонту насосной станции.
Вторая распространённая ошибка — работа «на пределе» с материалами, не предусмотренными спецификацией. Попытка запрессовать металл в машине, рассчитанной на картон, заканчивается деформацией камеры и выходом из строя плиты толкателя. Дисциплина оператора здесь важнее любых защитных систем.
Как выбрать пресс под задачи конкретного хаба
Первым делом считают суточный объём и морфологический состав отходов. Для чистого потока макулатуры хватит машины с усилием 60–80 тонн и ручной обвязкой. Смешанные и плёночные линии требуют не менее 120 тонн и полной автоматизации цикла.
Второй критерий — габариты кипы, которые должны совпадать с внутренними размерами кузова вашего транспорта. Ошибка в 10 сантиметров приводит к тому, что тюки приходится перегружать вручную или отправлять неполными рейсами. Поэтому проект линии всегда начинают с расчёта логистического плеча, а не с выбора бренда гидравлики.
Параметры горизонтальных автоматических прессов для сортировочных складов
| Параметр | Значение / Диапазон | Примечание |
|---|---|---|
| Усилие прессования | 60–200 тонн | Способность за один цикл превратить хаотичную массу вторсырья в плотный кип |
| Способ загрузки | Боковая подача сырья в камеру | Позволяет интегрировать агрегат в линию сортировки без сложных подъёмных механизмов |
| Плотность кипы | 400–700 кг/м³ | Зависит от фракции материала |
| Производительность | 3–8 тонн в час | Для расчёта капитальных затрат |
| Срок окупаемости | 2–3 года | При потоке от 50 тонн в сутки |
| Замена фильтров гидравлики | Каждые 500 моточасов | Требование регламента обслуживания |
Подбор пресса под задачи хаба
| Тип потока | Минимальное усилие | Тип обвязки |
|---|---|---|
| Чистый поток макулатуры | 60–80 тонн | Ручная обвязка |
| Смешанные и плёночные линии | Не менее 120 тонн | Полная автоматизация цикла |
Материалы для горизонтального прессования и особенности
| Материал | Особенность прессования |
|---|---|
| Макулатура марок МС-5Б и МС-7Б | Идеально при усилии выше 100 тонн |
| Плёночные отходы LDPE и стретч-плёнка | Идеально при усилии выше 100 тонн |
| Алюминиевые банки и жестяные консервные банки | Идеально при усилии выше 100 тонн |
| ПЭТ-бутылки | Часто применяют предварительное перфорирование или продувку для избежания эффекта «пружины» при сжатии |
Компоненты системы автоматизации
| Компонент | Функция |
|---|---|
| Гидроцилиндры двустороннего действия | С плавной регулировкой скорости |
| Программируемый логический контроллер | С архивацией циклов |
| Автоматическая система обвязки | С контролем натяжения |
| Датчики перегрузки и аварийной остановки | При заклинивании |
| Шкаф управления | С удалённым мониторингом через промышленный интернет |
Частые вопросы о горизонтальных мощных автоматических прессах на сортировочных складах
Какое усилие должен обеспечивать горизонтальный пресс для сортировочного склада?
В зависимости от задач и типа сырья горизонтальный пресс может иметь усилие от 60 до 200 тонн. Для чистого потока макулатуры достаточно машины с усилием 60–80 тонн и ручной обвязкой, тогда как смешанные и плёночные линии требуют не менее 120 тонн и полной автоматизации цикла.
Какие материалы эффективнее всего прессовать на горизонтальных прессах?
Горизонтальные машины с усилием выше 100 тонн идеально работают с макулатурой марок МС-5Б и МС-7Б, плёночными отходами LDPE и стретч-плёнкой, алюминиевыми банками и жестяными консервными банками. Для ПЭТ-бутылок часто применяют предварительное перфорирование или продувку, чтобы избежать эффекта «пружины» при сжатии.
Как автоматизирован цикл прессования и нужно ли постоянное участие оператора?
Автоматизация охватывает весь маршрут: от открытия загрузочного окна до обвязки готового тюка проволокой или лентой. Современные модели оснащаются контроллерами, которые анализируют плотность материала через датчики усилия и корректируют ход главного цилиндра. Человек вмешивается только для контроля качества и замены расходников, что позволяет одному оператору обслуживать сразу несколько единиц техники.
Какие типичные ошибки эксплуатации приводят к поломкам горизонтального пресса?
Гидравлика не прощает грязного масла и перегрева, поэтому требуется замена фильтров каждые 500 моточасов, контроль уровня жидкости и проверки давления в контурах. Вторая распространённая ошибка — работа «на пределе» с материалами, не предусмотренными спецификацией: попытка запрессовать металл в машине, рассчитанной на картон, заканчивается деформацией камеры и выходом из строя плиты толкателя.
Как быстро окупается горизонтальный пресс на сортировочном складе?
Капитальные затраты стартуют от нескольких миллионов рублей и зависят от степени автоматизации и бренда гидравлики. Однако срок окупаемости редко превышает два-три года, если склад уже работает с потоком от 50 тонн в сутки. Главные статьи экономии — сокращение логистических расходов на вывоз и рост стоимости кипового вторсырья у переработчиков.